
Го добив моето долгоочекувано LCW1500 денес, и морам да кажам, навистина ме воодушеви. Овој мултифункционален рачен ласерски пиштол за машинска обработка е неверојатно моќен, комбинирајќи можности за сечење, заварување и чистење, дозволувајќи ми да експериментирам со широк спектар на техники за обработка на метал. Неговиот пренослив дизајн го прави флексибилен и лесен за движење, што ми го олеснува извршувањето на разни внатрешни и надворешни проекти во секое време и на кое било место. Вградениот контролер на екран на допир е лесен за користење и лесен за ракување, дури и за почетници како мене. Неговите предности се очигледни, но има и нешто што ме мачи - разбирањето на работните параметри на софтверот (како што се моќноста на ласерот и својствата на материјалот) за справување со различни процеси на изработка на метал бара стрмна крива на учење и постојано експериментирање за да се пронајдат оптималните поставки. Сè на сè, тоа е апсолутно неопходно за сите аматерски ентузијасти за обработка на метал.
Рачни и автоматски ласерски заварувачи за секоја потреба и буџет
Ласерската машина за заварување е еколошки прецизна алатка за лемење за спојување на метални или термопластични делови со топење и спојување, овозможувајќи мобилно заварување со рачен ласерски пиштол, автоматско заварување со CNC контролер и паметно заварување со робот со една рака. Ласерските заварувачи се машини за термичко заварување кои користат фокусиран ласерски зрак за топење материјали и спојување делови заедно со висока прецизност и минимално термичко нарушување при голема брзина, изведувајќи точкесто заварување, заварување со споеви, преклопен раб, Т-заден спој, преклопен спој, тесни заварувања, длабоки заварувања и бакнувачки заварувања со ефикасност и силен квалитет на заварување. Машината за заварување со ласерски зрак е позната и како пиштол за ласерско заварување, алатка за заварување, машина за заварување со споеви, машина за лепење, машина за лемење, машина за спојување, машина за лемење. Ласерскиот заварувач е на пат да ги замени традиционалните MIG и TIG заварувачи со своите професионални и моќни можности во примената на минијатурни, густо распоредени, прецизни и чувствителни на топлина делови со накит, кујнски прибор, воздухопловство, автомобилска индустрија, електронски уреди и компоненти, комерцијална, бродоградба, хемиска и медицинска индустрија. Еве... STYLECNCИзбор на најпопуларните ласерски заварувачи во 2026 година за почетници и професионалци, почнувајќи од рачни ласерски пиштоли за заварување од почетно ниво до автоматски системи за ласерско заварување со CNC контролер, како и професионални 3D робот за ласерско заварување. Достапни се сите видови апарати за заварување со ласерски зраци во STYLECNC со моќи на 1000W, 1500W, 2000W 3000W за машински работници, оператори, „направи сам“ мајстори, изработувачи, занаетчии, почетници, сопственици на домови, сопственици на продавници, комерцијални корисници и индустриски производители. Не барајте понатаму и започнете да го барате и купувате вашиот совршен ласерски заварувач за секоја потреба и буџет.
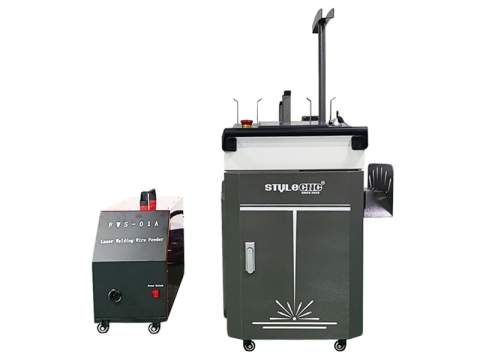
3-во-1 рачна ласерска машина за заварување, чистење и сечење

Најдобра преносна рачна ласерска машина за заварување за 2026 година на продажба
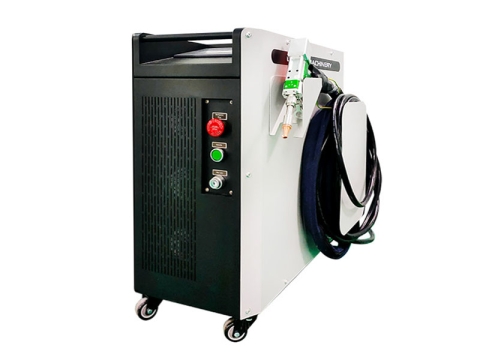
Преносен ласерски заварувач со воздушно ладење и рачен пиштол за заварување
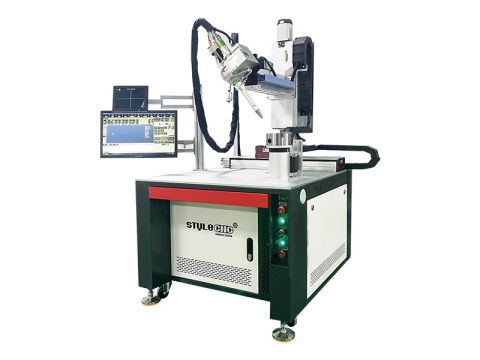
Автоматска машина за ласерско заварување со висока прецизност CNC на продажба
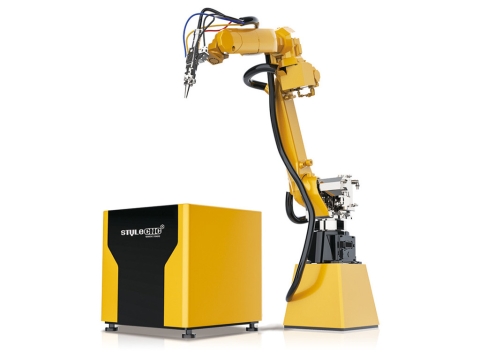
Автоматски паметен 3D Индустриски робот за ласерско заварување на продажба
- Прикажани 5 Ставки вклучени 1 страница
Водич за избор на машини за ласерско заварување за почетници и професионалци
Апаратите за ласерско заварување се користат во автомобилската, воздухопловната, накитската и медицинската опрема. Тие користат ласерска технологија за да создадат прецизни и точни заварувања помеѓу 2 материјали, како што се метали или пластика. Со побрзи брзини на заварување, намален внес на топлина и минимално искривување, тие станаа најпопуларните модерни решенија за заварување. Излезната моќност на ласерот, големината и типот на машината, компатибилноста на материјалите и цената се некои од основните елементи што играат добра улога при купување нова машина за заварување. Ласерскиот заварувач носи значајни придобивки за бизнисите што сакаат да ја подобрат својата производствена ефикасност и квалитетот на работата. Ако конфузијата е околу тоа каде да се избере, STYLECNC секогаш е сигурен извор што ќе ги исполни вашите очекувања. Како и да е, оваа статија ќе биде сеопфатен водич за оние кои бараат заварувач за хоби и индустриска комерцијална употреба.
Ајде да навлеземе подлабоко во дискусијата.
LBW - Заварување со ласерски зрак
Заварувањето со ласерски зраци (LBW) е нов вид метод на фузионо заварување кој зрачи зрак со висок интензитет кон површината на материјалот, а материјалот се топи за да формира заварување преку интеракција на зракот и материјалите.
Го користи принципот на атомски стимулирано зрачење за да ја стимулира работната супстанција да произведе зрак со добра монохроматчност, силна насоченост и висок интензитет.
Густината на енергијата на фокусираниот зрак може да достигне до 1013W/cm, што може да ја претвори енергијата на ласерот во топлинска енергија од повеќе од 10,000°C за неколку илјадити делови од секунда или помалку.
Високата топлинска енергија ослободена од зракот ќе ја зголеми локалната температура на материјалот. Кога внатрешната температура ќе ја достигне точката на топење, материјалот ќе се стопи и ќе формира стопена локва, со што ќе се овозможи заварување на тенки материјали и прецизни делови.
Ласерското заварување е процес што ја користи зрачната енергија за да се постигнат ефикасни заварувања. Неговиот принцип на работа е да го возбуди активниот ласерски медиум (влакна, CO2, YAG) на специфичен начин, предизвикувајќи тој да осцилира напред-назад во резонантната празнина за да произведе стимулирано зрачење. Топлинската енергија од зракот се апсорбира кога ќе дојде во контакт со материјалот, а заварувањето може да се изврши кога температурата ќе ја достигне точката на топење на материјалот.
Трошоци и цени
Ако некогаш сте се запрашале како се спојуваат парчиња метал, тогаш сигурно сте слушнале за ласерски заварувач, кој заварува метал со ласерски пиштол, а потоа користи ласерски зрак за загревање и создавање прецизни метални споеви какви што посакува корисникот.
Сепак, можеби се прашувате колку всушност чини ласерски заварувач?
Добро правило е дека рачните ласерски заварувачи за почетно ниво почнуваат од околу $4,700, додека професионалните преносни машини за ласерско заварување се движат од $6,500 до $9,800, со опции за напојување со фибер ласер од 1000W, 1500W, 2000W, и 3000W.
Автоматските CNC ласерски системи за заварување можат да ве чинат од било каде $12,500 до $17,100, во зависност од тоа колку е моќен и професионален.
Индустриските 5-оски ласерски роботи за заварување имаат опсег на цени од $48,000 да $58,000, што зависи од различните опции за напојување и колку е паметно.
Машина за заварување, чистење и сечење со фибер ласер „сè-во-едно“ се продава по цена од $3,600 до $5,300, што е прифатливо и буџетско за почетници.
Просечната цена за ласерски заварувачи во 2026 година е ниска како $5,800 за рачни модели, па сè до $52,800 за роботски типови.
Сепак, трошоците обично варираат во зависност од конфигурациите и карактеристиките на заварувачот.
Понатаму, можете да очекувате да платите различна цена во зависност од тоа дали машината за заварување е наменета за почетници или професионалци.
Зголемете го вашиот буџет
| Видови | Минимална цена | Максимална цена | Просечна цена |
|---|---|---|---|
| Ханхелд | $4,700 | $9,800 | $6,780 |
| Автоматски | $12,500 | $17,100 | $15,600 |
| робот | $48,000 | $58,000 | $51,200 |
| 1000W | $4,700 | $48,000 | $6,280 |
| 1500W | $5,200 | $50,000 | $6,590 |
| 2000W | $6,600 | $54,000 | $8,210 |
| 3000W | $9,800 | $58,000 | $12,300 |
спецификации
| Бренд | STYLECNC |
| Ласерска моќност | 1000W, 1500W, 2000W, 3000W |
| Ласерски извор | Ласерски влакна |
| Ласерска бранова должина | 1070-1080nm |
| Длабочина на топење | 0.5-3.0mm |
| Брзина на заварување | 0-120mm/s |
| Систем за ладење | Индустриски чилер за вода |
| цена опсег | 4,700 долари - $58,000 |
Видови
Ласерското заварување е разновиден, ефтин начин за постигнување висококвалитетни точки заварувања за различни материјали и дебелини. Резултатот е широк спектар на материјали. Постојат 3 вообичаени типа, вклучувајќи CO2, YAG и фибер ласерски заварувачи. Постојат апарати за заварување со голема моќност за големи формати и дебели листови, како и апарати за заварување со мала моќност за мали делови. Постојат апарати за заварување за метали и неметални материјали како што се пластика и керамика.
Различни видови може да се класифицираат на следниов начин:
• Жица и жични заварувања - попречни заварувања, паралелни преклопни заварувања, челни заварувања жица-до-жица и Т-тип заварувања.
• Заварувања меѓу парчиња - крајни заварувања, челни заварувања, централно перфорирани фузиони заварувања и централно пенетрациски фузиони заварувања.
• Заварувања на метални жици и блок компоненти. Може успешно да се реализира поврзувањето помеѓу металната жица и блок елементот, а големината на блок елементот може да биде произволна. Треба да се обрне внимание на геометриските димензии на жични компоненти за време на заварувањето.
• Заварувања на различни метали. Заварувањата на различни видови метали мора да го решат опсегот на параметри на заварливост. Заварувањето помеѓу различни материјали е можно само со одредени комбинации на материјали.
Користи
Ласерските заварувачи се користат во производството, бродоградбената индустрија, автомобилската индустрија, индустријата за батерии, воздухопловната индустрија, накитот, биомедицината, прашкастата металургија, електронската индустрија, ИТ-индустријата, електронските уреди, оптичката комуникациска индустрија, индустријата за сензори, индустријата за хардвер, индустријата за автомобилска дополнителна опрема, индустријата за очила, порцеланските заби, индустријата за сончева енергија, индустријата за електрично греење и производството на тенки материјали, како и прецизни делови.
Може да реализира точкесто, челно, бодливо и заварување со заптивање, и конзистентни резултати со висок квалитет. Особено е погоден за минијатурни, густо распоредени, прецизни и термочувствителни работни парчиња.
Земајќи го производството на автомобили како пример, овој тип на заварување достигна голем обем, а се појавија и поврзани автоматски производствени линии и роботи за заварување.
Според релевантните статистички податоци, во развиените индустриски земји во Европа и Америка, 50% до 70% од автоделовите се обработуваат со ласерска машинска обработка. Меѓу нив, најчесто се користи заварување и сечење со ласерски зраци, а сега LBW е стандарден процес во автомобилското производство.
Автомобилската индустрија, исто така, почна да придава важност на оваа напредна технологија на заварување. Во автомобилската индустрија, ласерската технологија за производство главно се користи за кроење на каросерија и заварување на делови.
Ласерот што се користи при заварување на панели на каросеријата на автомобилот може да завари метални плочи со различни дебелини и различни површински премази заедно, а потоа да ги притисне, така што изработената структура на панелот може да ја постигне најразумната комбинација на метали. Бидејќи има мала деформација, секундарната обработка е исто така изоставена. LBW го забрзува процесот на замена на ковани делови со делови со штампа на каросеријата.
Употребата на LBW може да ја намали ширината на преклопувањето и некои зајакнувачки делови, а исто така може да го компресира и волуменот на самата структура на каросеријата. Само ова може да ја намали тежината на каросеријата за околу 8 кг. Покрај тоа, технологијата LBW може да обезбеди лемење на споевите да биде поврзано на молекуларно ниво, што ефикасно ја подобрува цврстината и безбедноста од судир на каросеријата на автомобилот, а во исто време ефикасно ја намалува бучавата во автомобилот.
Ласерското заварување по мерка е во дизајнирањето и производството на каросеријата на автомобилот. Според различните барања за дизајн и перформанси на каросеријата на автомобилот, се избираат различни спецификации на челични плочи, а производството на одреден дел од каросеријата на автомобилот, како што се рамката на предното ветробранско стакло и внатрешниот панел на вратата, се завршува преку ласерско сечење и технологија на склопување. Има предности во намалувањето на бројот на делови и калапи, намалувањето на бројот на точки заварување, оптимизирањето на количината на материјали, намалувањето на w8 на деловите, намалувањето на трошоците и подобрувањето на димензионалната точност.
Сепак, LBW главно се користи за структурата на рамката на каросеријата на автомобилот, како што се горниот капак и страничните делови на каросеријата. Традиционалниот метод на заварување со отпорно точкесто заварување постепено е заменет со машина за заварување со ласерски зрак.
Со ласерската технологија, ширината на површината на спојката помеѓу спојките на обработуваниот дел може да се намали, што не само што ја намалува количината на плочи што се користат, туку и ја подобрува цврстината на каросеријата на автомобилот. Оваа технологија е усвоена од некои од најголемите светски производители на автомобили и водечки добавувачи на делови кои произведуваат автомобили од висока класа.
Во производството на авиони, главно се користи за спојување на големи обвивки на авиони и долги фарми за да се обезбеди толеранција на контурата на аеродинамичната површина. Покрај тоа, широко се користи и во склопувањето на додатоци за трупот, како што се крилната кутија на вентралните перки и закрилките. Подоцна, технологијата LBW се користи за завршување на заварувањето и спојувањето во тродимензионален простор. Не само што квалитетот на производот е добар, туку и ефикасноста на производството е висока, туку и репродуктивноста на процесот е добра, а ефектот на намалување на w3 е очигледен.
Во индустријата за накит, LBW може да ги задоволи естетските барања и заварувањето помеѓу различни материјали. Широко се користи во дупки за поправка на златен и сребрен накит, дупки за точкесто заварување и влошки за заварување.
Обложувањето со ласерски премази стана главна технологија за поправка на мувла. Аерокосмичката индустрија ја користи оваа технологија за поправка на слоеви отпорни на топлина и абење на лопатките на турбините на база на никел во воздухопловните мотори. Во споредба со традиционалните техники за модификација на површината, ласерското обложување се одликува со низок внес на топлина, поголема брзина на загревање, минимална деформација, ниска стапка на разредување, висока јачина на лепење, прецизна контрола на дебелината на модифицираниот слој, добра достапност, добро позиционирање и висока продуктивност.
Други индустрии како што се батериите за мобилни телефони, електронските компоненти, сензорите, часовниците, прецизните машини и комуникациите ја воведоа LBW технологијата.
Поради големите инвестиции во опрема, апаратот за заварување со ласерски зрак во моментов се користи само во полиња со висока додадена вредност. Дури и во овие полиња, LBW не е целосно искористен долго време. Сепак, со развојот на новата технологија и опрема за производство на ласери, LBW постепено се стега на „територијата“ што ја окупирале традиционалните заварувачи долго време.
Карактеристики
Ласерското заварување се одликува со концентриран и контролиран опсег на греење, мала деформација и голема брзина.
За да ви помогнеме да се одлучите, ајде да споредиме апарат за заварување со ласерски зраци со апарат за електролачно заварување.
Дијаметарот на ласерската точка може прецизно да се контролира. Вообичаено, дијаметарот на точката озрачена на површината на материјалот е во опсег од 0.2-0.6mm, и колку е поблиску до центарот на точката, толку е поголема енергијата (енергијата експоненцијално се намалува од центарот до работ, односно Гаусова распределба). Ширината на споеви може да се контролира подолу 2mm.
Сепак, ширината на лакот на лачниот заварувач не може прецизно да се контролира и е многу поголема од дијаметарот на ласерската точка, а ширината на споевите на лачниот заварувач е исто така многу поголема од онаа на ласерот, обично повеќе од 6mм. Бидејќи енергијата на ласерот е многу концентрирана, се топи помалку материјал, а вкупната потребна топлина е мала, па затоа деформацијата на заварувањето е мала, а брзината е голема.
Пишувањето може да се користи како метафора за ласер и лак. Заварувањето со ласерски зрак е како пишување со пенкало со потпис од 0.3 мм. Зборовите мора да бидат толку тенки и брзи, а хартијата е практично непроменета по пишувањето. Може да се каже дека се однесува на тоа каде да се удри.
Лачното заварување е како пишување со голема четка. Не само што е дебело, туку дебелината на знаците варира во зависност од употребената сила, а пишувањето е бавно. По пишувањето, хартијата неизбежно се деформира поради премногу натопување во вода.
Ласерски заварувања
Поправка и модификација со рекондициониран квалитет.
Точкести и споеви заварувања
Од најмали точки на заварување до континуирани споеви.
Скенерски заварувања
Без губење време со движење на работните парчиња или главите за обработка.
Полимерни заварувања
Флексибилен метод за врски со висока цврстина со совршени површини.
Заварувања на цевки и профили
Оптимално заварување со ласерски зрак на цевки и профили.
Добрите лошите страни
Заварувањето со ласерски зрак е процес на топлинска спроводливост. Површината на обработуваниот дел се загрева со ласерско зрачење, а енергијата на ласерот се контролира така што ќе биде високо концентрирана во одреден мал опсег на точки.
Површинската топлина се дифундира кон внатрешноста преку топлинска спроводливост, а ширината, енергијата, врвната моќност и фреквенцијата на повторување на ласерскиот импулс се контролираат со параметри за да се стопи работното парче и да се формира специфичен стопен базен.
Во споредба со традиционалниот апарат за заварување со аргонски лак, апаратот за заварување со ласерски зраци има природна предност и е широко користен во областа на индустриската електроника, автомобилското производство и воздухопловството и други прецизни механички делови.
• Бидејќи фокусираниот зрак има многу поголема густина на моќност од конвенционалниот метод со пати поголема брзина, зоната погодена од топлина и деформацијата се помали.
• Бидејќи зракот е лесен за пренесување и контрола, и нема потреба често да се менува факелот и млазницата, значително го намалува помошното време на исклучување, така што факторот на оптоварување и ефикасноста на производството се високи.
• Поради ефектот на прочистување и високата стапка на ладење, шевот е силен, а вкупните перформанси се високи.
• Поради нискиот внес на топлина во рамнотежа и високата точност на обработката, трошоците за повторна обработка можат да се намалат. Покрај тоа, трошоците за преместување на LBW се релативно ниски, што може да ги намали трошоците за производство.
• Лесно е да се реализира автоматизација и може ефикасно да се контролира интензитетот на зракот и финото позиционирање.
• Минимален внес на топлина. Процесот на топење се завршува брзо на високи температури, што резултира со екстремно ниска топлина во обработуваниот дел и речиси никаква термичка деформација и области погодени од топлина.
• Густината на енергија е голема, а ослободувањето е екстремно брзо. Може да се избегне термичко оштетување и деформација за време на брзата обработка и може да се обработуваат прецизни делови и материјали чувствителни на топлина.
• Материјалот што треба да се завари не е лесен за оксидација и може да се заварува во атмосфера без заштита од гас или вакуумска средина.
• Ласерот може директно да заварува изолациски материјали, а полесно е да се заваруваат различни метални материјали, па дури и може да заварува метал и неметал заедно.
• Заварувачот не треба да биде во контакт со работниот дел што треба да се завари. Зракот може да се свитка или фокусира во која било насока со огледало или отклонувачка призма, а може да се насочи и кон тешко достапни места за заварување со оптички влакна. Ласерот може да се фокусира и преку транспарентни материјали, така што може да заварува споеви до кои е тешко да се пристапи со нормални методи или споеви до кои не може да се постават, како што се електроди во вакуумски цевки.
• Гредата нема да предизвика никакво абење и може да работи стабилно долго време.
Упатство за корисникот
Подготовки пред стартување
• Проверете го напојувањето на ласерскиот заварувач и дали циркулацијата на водата е нормална.
• Проверете дали приклучокот за гас на опремата во машината е нормален.
• Проверете дали површината на машината е без прашина, дамки, масло.
Вклучување / исклучување
Чекори за стартување:
• Вклучете го напојувањето и вклучете го главниот прекинувач за напојување.
• Вклучете го ладилникот за вода и генераторот по ред.
• Отворете го вентилот за аргонски гас и прилагодете го протокот на гас.
• Внесете ги параметрите на работата што треба да се изврши во моментов.
• Изведување операции со заварувач.
Чекори за исклучување:
• Излезете од програмата и исклучете го генераторот.
• Исклучете ги собирачите на прашина, ладилниците за вода и другата опрема по ред.
• Затворете го вентилот на цилиндерот со аргон.
• Исклучете го главниот прекинувач за напојување.
Правила за безбедно работење
• За време на работата, во случај на итна ситуација (протекување на вода и абнормален звук од ласерот), веднаш притиснете го копчето за итни случаи и брзо исклучете го напојувањето.
• Прекинувачот за надворешна циркулација на вода на заварувачот мора да биде вклучен пред работа.
• Бидејќи системот за заварување го прифаќа методот на ладење со вода, а напојувањето го прифаќа методот на ладење со воздух, ако системот за ладење не успее, строго е забрането да се стартува машината.
• Не расклопувајте никакви делови во машината по желба и не заварувајте кога безбедносната врата на машината е отворена.
• Кога работи заварувачот, строго е забрането да се гледа директно во ласерот или да се рефлектира со очите, како и да се биде насочен директно со очите кон пиштолот за заварување за да се избегне повреда на очите.
• Не поставувајте запаливи и експлозивни материјали на светлосната патека или каде што зракот може да биде озрачен, за да не предизвикате пожар и експлозија.
• Кога машината работи, струјното коло е во состојба на висок напон и силна струја. Строго е забрането да се допираат компонентите на струјното коло во машината додека работи.
• На необучен персонал му е забрането да работи со оваа машина.
Предупредувања и предупредувања
Пристигнувањето на ласерскиот заварувач значително ја подобри вашата работна ефикасност, но во процесот на употреба, за да се обезбеди безбедноста на операторот, треба да ги совладаме следните спецификации за безбедно работење за време на работата.
• Густината на моќност е висока, а гредата е многу тенка, што лесно може да предизвика оштетување на човечките очи и кожа. Затоа, важно е да се заштитат очите за време на операциите на заварување. Операторите на лице место мора да носат специфични заштитни очила.
• Директното зрачење врз кожата ќе предизвика изгореници на кожата, а долгорочното влијание на дифузната рефлексија ќе предизвика и стареење на кожата, воспаление и лезии од рак на кожата кај операторот. Операторите на лице место треба да носат работна облека за да го намалат влијанието на дифузната рефлексија.
• Внимателно прочитајте го упатството за употреба и ракувајте со заварувачот строго според правилата за работа за да се обезбеди безбедност на опремата и личната безбедност.
• Проверете дали сите делови од апаратот за заварување работат нормално. Пред да работи, проверете дали сите делови работат нормално. По работата, проверете ја машината и работното место за да ги отстраните скриените опасности и да обезбедите безбедност без несреќи.
• Избегнувајте пожар од изложеност на ласер. Директното зрачење или силната рефлексија на зракот ќе предизвикаат горење на запаливи материјали и пожар. Покрај тоа, во ласерот има илјадници до десетици илјади волти висок напон, кој ќе се оштети од електричен удар. Затоа, само обучен персонал е дозволено да работи со апаратот за заварување. Оптичкиот систем на патеки мора да биде целосно затворен со метал за да се спречи директна изложеност, а работната маса на заварувачот треба да биде заштитена за да се спречи изложеност на зрачење.
• Циркулирачката вода во машината за заварување мора да се одржува чиста, во спротивно, излезот на ласерот ќе биде засегнат. Корисникот може да го одреди циклусот на промена на водата за ладење според времето на стартување и квалитетот на водата. Општо земено, циклусот на промена на водата е подолг во лето отколку во зима.
• Куќиштето мора да биде поврзано со безбедносно заземјување за да се избегнат повреди.
• Обрнете внимание на одржувањето на чистата околина и проверете дали оптичките компоненти често се загадуваат.
• Доколку се појави абнормалност за време на работата на апаратот за заварување, мора да го исклучите напојувањето пред проверката. Доколку треба да извршите одржување на апаратот за заварување, задолжително прекинете го напојувањето и осигурајте се дека полнежот на кондензаторот за складирање енергија е испразнет пред да продолжите за да избегнете електричен удар.
Ласерско хибридно заварување
Ласерско-TIG хибридно заварување
• Користење на лакот за подобрување на ласерскиот ефект.
• Можна е голема брзина при заварување на тенки делови.
• Може да ја зголеми длабочината на пенетрација, да го подобри формирањето на заварот и да добие висококвалитетни заварени споеви.
• Може да ги олесни барањата за прецизност на интерфејсот на крајната површина од основниот метал.
Ласерско-плазма ARC хибридно заварување
Се користи коаксијален метод. Плазма лакот се генерира со електрода во облик на прстен, а зракот поминува низ средината на плазма лакот.
Плазма лакот има 2 главни функции:
Од една страна, тоа обезбедува дополнителна енергија, што ја зголемува брзината, а со тоа ја подобрува ефикасноста на целиот процес.
Од друга страна, плазма лакот го опкружува ласерот, што може да произведе ефект на термичка обработка, да го продолжи времето на ладење, да ја намали чувствителноста на стврднување и преостанатиот стрес и да ги подобри микроструктурните својства на заварот.
Ласерско-МИГ хибридно заварување
Покрај внесувањето на енергија од лакот до зоната на заварување, ласерот испорачува и топлина до металот на заварувањето. Хибридниот заварувач не е 2 методи што дејствуваат последователно, туку 2 методи што дејствуваат на површината истовремено.
Ласерот и лакот влијаат врз перформансите на хибридниот заварувач во различен степен и форма. За време на работата, испарувањето се јавува не само на површината на обработуваниот дел, туку и на жицата за полнење, предизвикувајќи повеќе метал да испарува, со што се олеснува преносот на енергија од ласерот.
МИГ апаратот за заварување се карактеризира со ниска цена на енергија, добро премостување на заварот, добра стабилност на лакот и леснотија на подобрување на структурата на заварот со метал за полнење. Карактеристиките на снопното заварување се голема пенетрација, голема брзина, низок внес на топлина и тесен заварен спој, но подебелите материјали бараат ласер со поголема моќност.
Во исто време, стопениот базен е помал од оној на MIG заварувачот, а деформацијата на работното парче е мала, што во голема мера ја намалува работата за корекција на деформацијата по заварувањето.
Ласерско-МИГ хибридниот заварувач произведува 2 независни стопени базени, а последователната топлина на лакот може да се темперира по заварувањето за да се намали тврдоста на заварот, заштедувајќи време и трошоци.
Заварување со двоен ласерски зрак
Во процесот на заварување, поради зракот со висока густина на моќност, металот брзо се загрева, се топи и испарува за да генерира метална пареа со висока температура, лесно е да се генерира плазма облак, што не само што ја намалува апсорпцијата од страна на работното парче, туку и го прави процесот нестабилен.
Ако густината на моќност што продолжува да се озрачува се намали откако ќе се формираат поголемите длабоки пенетрациски дупки, а поголемите длабоки пенетрациски дупки што веќе се формирале апсорбираат повеќе зрак, како резултат на тоа, ефектот врз металната пареа е намален, а плазма облаците можат да се намалат или исчезнат.
Затоа, користете континуиран или пулсен ласер со поголема врвна моќност, или 2 пулсирани ласери со големи разлики во ширината на пулсот, фреквенцијата на повторување и врвната моќност за да извршите сложено заварување на обработуваниот дел.
За време на процесот, ко-озрачете го работното парче за периодично да формирате големи длабоки дупки за пенетрација, а потоа навремено запрете го зрачењето, што може да го намали или исчезне плазма облакот, да ја подобри апсорпцијата и искористувањето на ласерската енергија од страна на работното парче, да ја зголеми пенетрацијата и да ја подобри способноста.
Ги комбинира 2 методи, давајќи им целосна употреба на нивните соодветни предности за да се постигне најдобар ефект, и има голема брзина и добро премостување на заварите. Во моментов е напреден метод на заварување, постигнувајќи совршена комбинација од брзина и квалитет.
Тоа е сосема нова технологија за заварување во автомобилската индустрија, особено за барањата за склопување на празнините што не можат да се постигнат или економски изводливи со заварување со греда. Има широк спектар на примени и карактеристики со висока ефикасност, а воедно ги намалува инвестициските трошоци, го скратува времето на производство, ги заштедува трошоците за производство и ја подобрува продуктивноста, со посилна конкурентност.
Опремувањето е поважно од сè
Ова е навиката што одлучува дали ласерскиот заварувач ќе воодушеви или ќе фрустрира. Гредата е широка само дел од милиметар, па затоа се спојува со метал што веќе се допира; не може да се извитка низ празнина на начин на кој MIG факелот истура филер во неа. Деловите треба да се сечат правоаголно, да се отстранат брусниците и да се стегнат цврсто пред да се притисне чкрапалото, а спојот што би поминал за прифатлив под TIG едноставно ќе го натера зракот да помине низ празнината. Практичното осигурување е жица за полнење, поради што... рачен заварувач со жичен доводник вреди дополнителното: жицата пополнува мали празнини и гради филети што голата греда не може.
Заштитниот гас не е опционален во пракса
На страницата се наведува дека ласерското заварување може да се изврши на отворено без заштита од гас, што е точно во потесна смисла и погрешно во работилницата. Без заштита, стопениот базен оксидира, оставајќи мат, обезбоен спој кој често треба да се исчисти пред да може да се заврши или продаде. Аргонот е секојдневен избор кај челикот, не'рѓосувачкиот челик и алуминиумот, а азот се користи кај некои работи од не'рѓосувачки челик. Поставете го протокот пред да започнете, а не на средината на спојот, и запомнете дека гасот е тековен трошок што наведената цена на машината никогаш не го споменува, исто како што е на CNC систем за заварување трчање цел ден.
Искрени очекувања за дебелината
Табелата со спецификации тивко го дава вистинскиот одговор: длабочина на топење од приближно половина милиметар до 3 милиметри. Тоа совршено ги опфаќа лимовите, цевките, кујнската опрема, куќиштата и украсните елементи, што е местото каде што овие машини го заработуваат своето место. Дебелиот конструкциски челик е поинаква работа и ниеден рачен ласер нема да го замени тешкиот лак процес за него. А лесен заварувач со воздушно ладење одговара на тенка работа и мобилност, додека производствените шевови на идентични делови припаѓаат на роботска ќелија за заварување наместо рацете на една личност.
Заштитен гас од метал:
| Метал | Вообичаен заштитен гас | Зошто |
|---|---|---|
| Нерѓосувачки челик | Аргон или азот | Ја одржува перлата светла и чиста |
| Јаглероден челик | Аргон | Ја ограничува оксидацијата на споевите |
| Алуминиум | Аргон | Заштитува многу реактивен базен |
| Бакар и месинг | Аргон, со поголема моќност | Рефлективен и отпорен на топлина |
Контролна листа за ласерско заварување:
✅ Стегнете ги зглобовите цврсто пред да посегнете по пиштолот.
✅ Држете ги празнините мали или ставете жица за да ги премостите.
✅ Поставете го протокот на гас пред да започнете со шев.
✅ Носете очила оценети за 1080nm, а не кацига за заварување.
✅ Вежбајте параметри на отпад од истата легура.
Упатство за купувачот
При купување машина за ласерско заварување, треба да се земат предвид неколку фактори. Прво, треба да се земат предвид моќноста и брзината на машината, бидејќи поголемата излезна моќност може да резултира со побрзо и поефикасно заварување. Второ, земете ја предвид големината и видот на материјалите што ќе ги заварувате и осигурајте се дека машината има доволен капацитет за заварување за да се справи со дебелината и материјалот на деловите. Прецизноста е исто така важна, бидејќи за некои задачи за заварување е потребно високо ниво на точност. Леснотијата на користење е уште еден клучен фактор што треба да се земе предвид, бидејќи машината треба да биде едноставна за поставување и ракување. Потребите за одржување и трошоците исто така треба да се земат предвид, бидејќи машина со ниски барања за одржување ќе биде поекономична на долг рок. Цената е значаен фактор при донесувањето одлуки за купување, па затоа е важно да се утврди буџет и да се избере машина што се вклопува во него. Конечно, земете ја предвид гаранцијата и корисничката поддршка што ги нуди производителот за да бидете сигурни дека можете да добиете помош доколку се соочите со какви било проблеми со машината. Земајќи ги предвид овие фактори, можете да најдете висококвалитетен ласерски заварувач што ги задоволува вашите потреби и буџет.
Зошто STYLECNC е најдобар?
STYLECNC е реномиран бренд специјализиран за производство и продажба на висококвалитетни машини за ласерско заварување. Брендот доби широко признание за својата посветеност на извонредност, иновации и врвна услуга за клиентите. Можеби најважно од сè, STYLECNC е посветен на обезбедување исклучителна услуга и поддршка за клиентите. Брендот нуди обемна обука и техничка поддршка за да им помогне на клиентите да го извлечат максимумот од своите ласерски заварувачи. Дополнително, STYLECNCМашините се поддржани со силни гаранции и гаранции, обезбедувајќи им на клиентите спокојство и гарантирајќи го нивното задоволство.
Најчесто поставувани прашања
Дали е навистина полесно од TIG заварувањето?
Вештината со рацете е многу полесна, бидејќи нема локва за балансирање или агол на факелот за нега. Она што ја заменува е познавање на параметрите, а рецензентите овде го опишуваат токму тоа: крива на учење помината во пронаоѓање на вистинската моќност и брзина за секој метал.
Колку дебело може да се завари со рачен ласер?
Размислувајте во милиметри, а не во сантиметри. Типичната длабочина на топење се движи од околу половина милиметар до три, што е соодветно за лимови, цевки и лесни изработки. Тешките структурни работи сè уште припаѓаат на лачните процеси.
Дали ми е потребна жица за полнење?
Не е за тесни челни споеви во тенки лимови, каде што металот се спојува сам со себе. Жицата станува неопходна за филети, аголни споеви и секој отвор низ кој инаку би се пробила гредата, а исто така додава материјал таму каде што мора да се изгради споеви.
Дали мојата кацига за заварување ќе ме заштити?
Не, и ова е важно. Кацигата со лак е дизајнирана за видлива и ултравиолетова лачна светлина, а не за инфрацрвен зрак од 1080 nm, кој поминува невидливо. Потребни ви се очила оценети за таа бранова должина, кои ги носи секој во опсегот на рефлексија.
Може ли да заварува алуминиум и бакар?
Да, иако и двата го одбиваат зракот и брзо ја спроведуваат топлината, па затоа им е потребна поголема моќност и внимателни поставки од челикот. Бакарот е најтврдиот од вообичаените метали, а тенките делови се однесуваат многу подобро од дебелите.
Дали вреди да се потроши една машина за заварување, сечење и чистење?
За мала продавница, честопати да. A 3-во-1 рачен систем менува глави за заварување, чистење и сечење тенок метал, што добро ги покрива поправките, иако секоја функција е полесна од наменска машина.
Осврти на клиенти и препораки
Не ги земајте здраво за готово нашите зборови. Слушнете што велат нашите клиенти. Кој е подобар доказ од прегледите и сведоштвата од нашите вистински клиенти? Повратните информации од нашите клиенти им овозможуваат на повеќе луѓе да изградат доверба кај нас, што нè поттикнува да продолжиме да иновираме и да растеме.